


在线留言
一块显示模组能够正常点亮,依赖的不只是发光器件和电路。对OLED这类有机电子器件,封装还需要控制外界水汽和氧气进入,相关材料本身也不应成为污染来源。
因此,模组边缘的一圈胶并不只是把零件固定住。在采用边框密封胶的设计中,胶路要与基材共同形成所需的边缘保护。看起来已经有胶,不等于每一段都具备相同的密封状态。
普通固定粘接主要关注连接是否满足装配和使用要求;边框密封还要关注封装边缘是否形成符合设计的阻隔路径。局部粘住了,不代表周边密封已经完整。
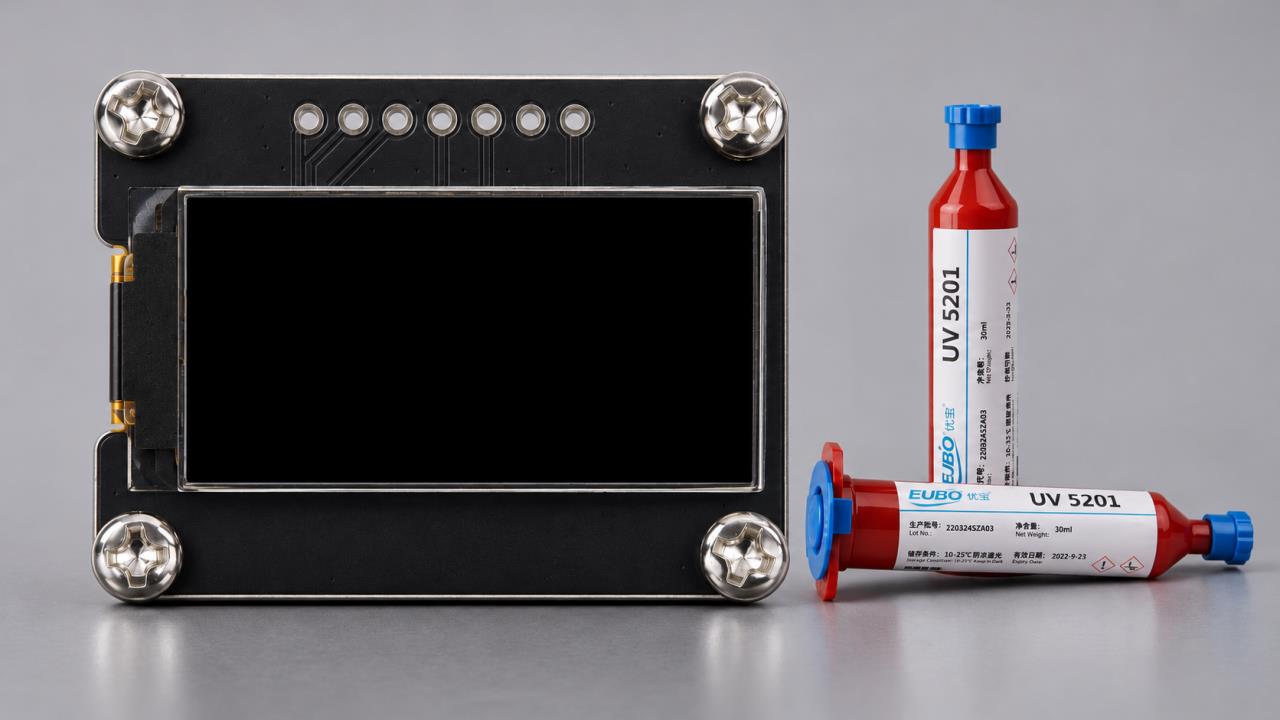
EUBO优宝UV5201模组边框胶的公开应用是OLED及电子纸显示屏边框密封。产品资料同时关注粘接、水汽氧气防护及胶黏剂自身残留,这些信息应放在封装任务中理解,不能把它当作任意透明胶或普通屏幕维修胶。
具体封装方式仍取决于模组结构。本篇讨论使用边框胶的密封思路,并不意味着所有OLED都采用相同胶路、层叠结构或固化工艺。
在以周边胶层形成密封的结构中,胶路需要沿设计位置连续连接。某一段断开、缺胶,或在合装后没有与相关表面形成有效接触,都可能破坏预期的边缘保护。
这种连续不仅是平面上看到的一条线。胶层与上下基材之间的接触同样重要:表面污染、局部间隙及合装状态,会影响最终界面。因此,点胶后的胶条外观与合装后的封边状态,是相关但不同的检查对象。
转角、起止衔接和表面高度变化处,应按真实结构安排观察。不能只检查直线段,也不能为了填补可疑位置无条件增加胶量;多余材料可能进入不应覆盖的区域,改变原来的装配状态。
胶路形成后还要经历合装。零件之间的间隙与施加的装配条件,会影响材料如何铺展。设计时预留的空间、实际出胶量与合装后的分布,需要相互对应。
固化则决定胶层如何达到相应状态。UV5201参数页给出了特定波长下的辐照剂量条件,实际导入时应据现行技术资料确认光源、照射位置与工艺要求,不能只看到“UV”就假定任意紫外灯照几秒即可。
辐照剂量和照射时间也不是同一个量。光强、几何位置及遮挡会影响胶层得到的实际照射。外表看似固化,不能直接代替对有效胶层的判断;对未确认的阴影区,也不应自行补写其他固化机制。
可以将检查分成工序状态与成品功能两部分。前者观察点胶位置、胶路衔接、合装间隙及固化条件是否按确认工艺执行;后者关注封装后的表现是否达到该产品的要求。
两部分不能互相替代。外观连续有助于发现明显缺陷,却不能独立证明水汽阻隔寿命;环境试验通过,也不能成为放宽日常点胶控制的理由。需要根据模组设计确定相应验收项目,而不是套用其他型号的数据。
UV5201的用途提供了材料筛选方向,实际胶宽、胶层厚度和检验条件仍需结合模组确定。没有相关试验记录时,不应把产品一般特点写成某款显示屏已经实现的使用年限。
OLED模组边框胶的价值,在于材料、胶路和界面共同完成封边任务。把“有没有胶”进一步落实为“是否在正确位置形成连续、有效且按要求固化的连接”,才能更清楚地管理这道工序。


