


在线留言
零件粘接完成后,生产线通常还要继续搬运、组装或进入下一道工序。胶层能否尽快限制零件移动,会影响装配节奏;而连接最终能承受多大作用,又关系到产品使用表现。
这两种需求常常被放在一起讨论,却不应当用同一个时间点判断。零件暂时固定住,并不代表胶层已经达到规定的最终性能。
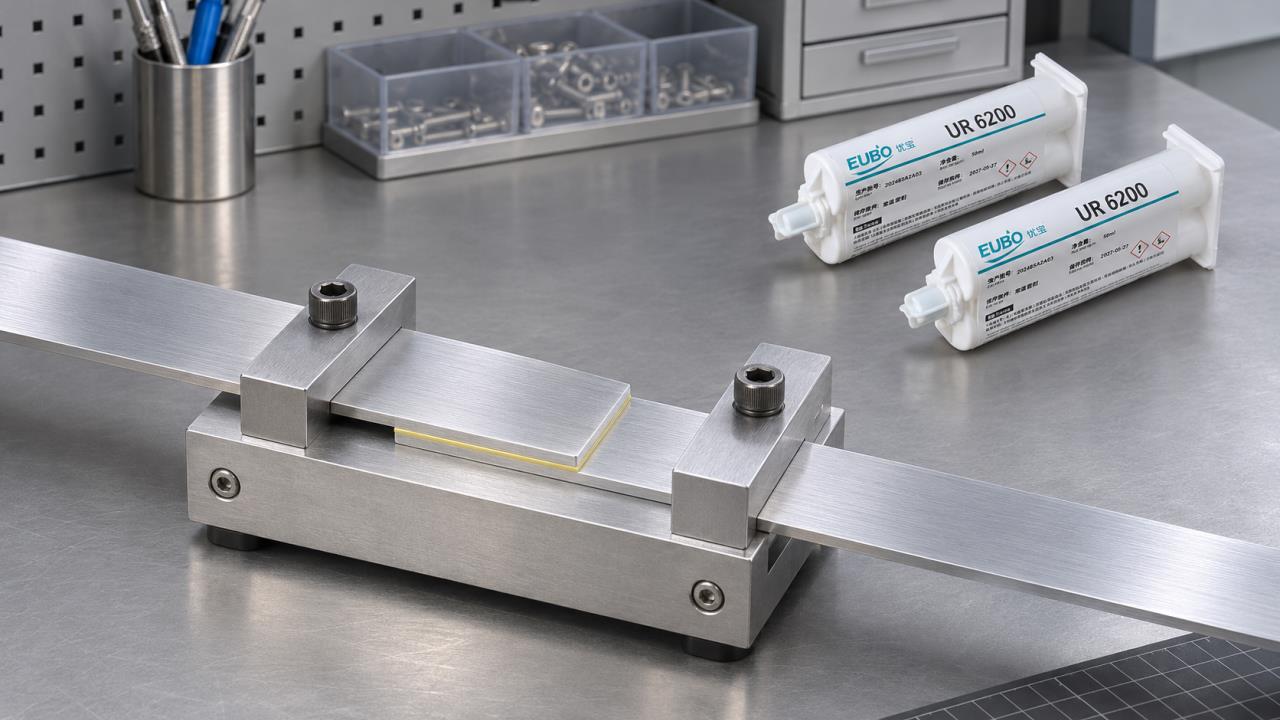
EUBO优宝UR6200的产品定位包含快速定位和高触变。理解这类双组份结构胶,要把装配阶段的保持能力与后续反应固化区分开,不能套用“几分钟就完全粘牢”的普通胶水说法。
优宝UR6200双组份结构胶不含溶剂,两组份混合后通过交联反应形成粘接。这里的硬化并非单纯等待水分或溶剂散去,胶层状态会随着反应推进而变化。
定位首先关心零件能否在装配要求下保持位置。能否搬运,则与当时的连接强度、零件重量以及搬运施力方式有关;最终固化性能还需要相应的时间与温度条件。
因此,观察到胶条没有明显流动,或零件轻推不动,只能说明当时某一方面的状态,不能代替最终强度判断。材料的抗流挂表现与反应程度也应分开看。
| 产品属性 | 对应的工艺意义 | 不能直接推出的结论 |
|---|---|---|
| 双组份反应固化 | 混合后反应形成连接 | 看见表面变硬就已完全固化 |
| 高触变 | 关注施胶与静置时的流动、形状保持 | 能保持胶条就已具备最终强度 |
| 快速定位 | 服务装配时的位置保持需求 | 短时间内即可承受全部使用载荷 |
UR6200公开参数表同时列有短操作时间和以天计的室温固化条件。这本身就说明,操作窗口与最终固化不是同一个概念,不能拿操作时间当作拆夹具或满载使用的时间。
操作窗口主要约束混合、施胶和合装的安排。实际搬运或拆除工装的时机,还需要根据零件与工艺要求确认,不能从“快速定位”四个字自行指定。
反应固化会受到温度影响。同样的等待时间,在不同环境下未必对应相同状态。建立工艺时,要把产品温度、零件温度和固化环境一起考虑,而不只是记录车间温度。
混合也不仅是把两种材料放到一起。配比和均匀程度应符合该型号要求,才能让胶层按预期反应。UR6200网页列有配比数值,但未明确重量或体积口径,正式设定设备前应核对现行资料,不能凭双管包装自行推断。
采用加热方式时,还应确认相应固化制度以及零件的耐受条件。不要将其他双组份胶的时间、温度或配比拿来直接替代。
结构粘接关注的是连接在使用中的承载。胶接面积、零件刚度和受力方向,都影响胶层中的应力分布。边缘容易被掀起的接头,与主要承担剪切的搭接接头,不能只用同一个强度数字判断。
UR6200资料列有塑料、薄膜、金属、木材和玻璃等粘接范围,但不代表无需核对表面状态,也不代表所有紧固方式都可以原位取消。替代焊接、螺钉或其他连接时,还应重新审视接头设计和环境要求。
让装配提速与连接可靠同时成立,需要明确各阶段的放行依据:什么时候允许合装,什么时候允许搬运,什么时候达到规定的使用状态。双组份结构胶的价值,正是在材料与工艺配合后形成结构连接,而不是单纯追求更快变硬。


