


在线留言
把胶涂到零件上,调整好位置,再用固化灯照射,让胶层固化并固定部件。这种可以通过光照控制固化过程的方式,是UV光固胶在精密装配中受到关注的一个原因。
但实际应用时,有时会出现这样的情况:外侧的胶已经变硬,拆开后却发现里面仍有未固化的部分;同一款胶,在透明试片上固化正常,换到正式零件上,结果却不同。
问题往往需要从一件事查起:适合这款胶的光,有没有真正到达需要固化的位置。
UV光固胶的固化依靠特定光照触发化学反应。光源的波长需要与胶黏剂的固化要求相匹配,同时,胶层还需要获得足够的有效照射。
这里容易忽略的是,灯与胶之间可能隔着其他材料。
例如,两块材料贴合后从上方照射,光需要先穿过上层基材,才能到达中间的胶。基材的材质、厚度、涂层和颜色,都可能影响透过胶层的光。
即使零件看起来透明,也不能仅凭肉眼判断它适合透光固化。人眼看到的透明程度,与材料在指定固化波长下的透过能力,并不是同一回事。
因此,在透明试片上确认的照射条件,换到带涂层或不同厚度的正式零件上时,需要重新核对。
除了材料本身的透光情况,零件结构同样重要。
胶如果位于边框下方、凹槽内部或台阶背面,光可能只能照到外露部分。装配时使用的压板、定位块和夹具,也可能遮住原本能够照射的区域。
这就能解释为什么有些胶层外侧已经变硬,内部却没有达到预期状态:外侧与内侧获得的光照条件并不相同。
遇到这种情况,单纯延长照射时间未必有效。对于依靠直接光照固化的胶,如果某个位置始终被完全遮挡,多照一段时间也不能补上缺失的照射路径。
应先检查能否调整照射方向、夹具位置或装配顺序。确实无法照到的区域,则需要评估具有相应二次固化机制的材料。不能默认所有UV光固胶都能在阴影区自行固化,也不能自行增加加热步骤。
光进入胶层后,还会受到胶黏剂自身吸收与散射的影响。胶层厚度增加,深处获得的有效光照可能随之减少。
所以,同一款胶做薄层粘接和较深填充时,不能直接沿用同一套照射条件。胶的颜色、填料和配方不同,也会影响固化表现。
生产中,点胶量变化、装配间隙增大,或者局部积胶,都可能改变实际胶层厚度。如果只记录照射时间,却没有控制这些变化,即使灯具设置相同,也可能得到不同结果。
更合理的做法,是把胶层厚度与照射条件一起确认。尤其要关注转角、接缝和局部较厚的位置,而不是只检查最容易照到的表面。
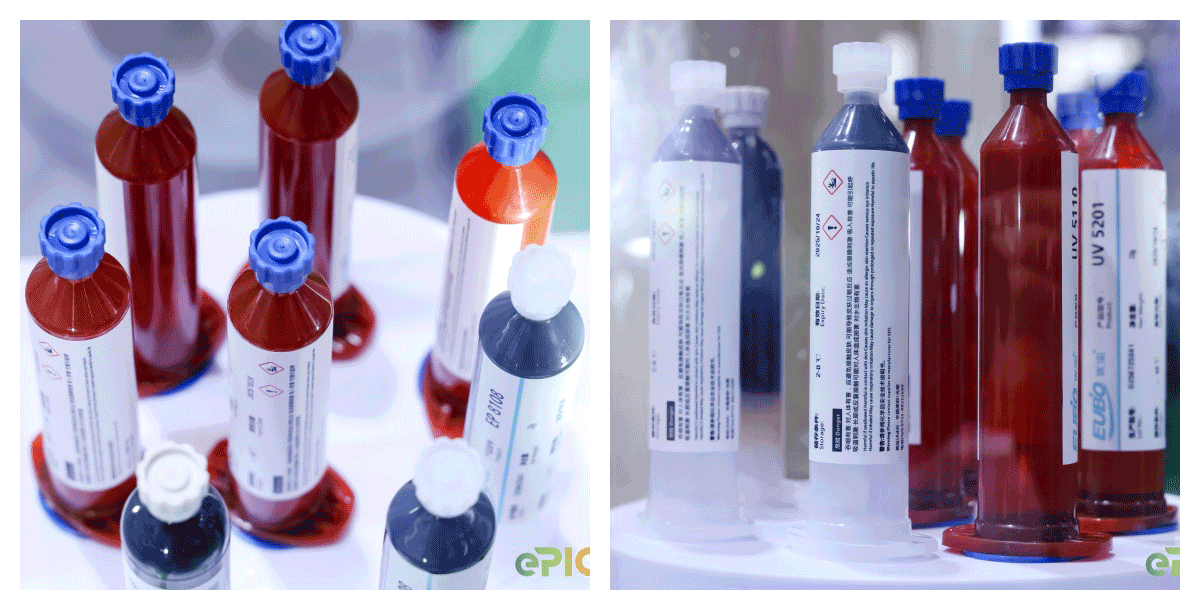 优宝UV 5201应用时,应重点看哪些条件?
EUBO优宝的UV 5201模组边框胶用于OLED及电子纸显示屏的边框密封。对于这类应用,胶不仅需要在边框处形成粘接,还要与器件的密封保护要求相匹配。
边框结构往往包含不同材料、遮挡区域与较窄的胶路。因此,评估UV 5201时,应把实际模组的照射条件放在产品参数旁边一起看。
首先,要确认光从哪个方向进入胶层,沿途是否经过盖板、涂层或其他结构。其次,要检查胶路各处的厚度与遮挡情况,避免只在一段外露胶上确认固化,就认为整圈边框都具有相同状态。
固化设备也需要与材料要求匹配。灯具的额定功率,不能直接代表胶层位置获得的有效辐照;灯头距离、照射角度及覆盖范围变化,都可能影响结果。
具体波长、辐照条件和工艺安排,应以UV 5201对应的有效技术资料为依据,再结合实际模组确认,不宜直接套用其他UV胶的“几秒固化”经验。
表面变硬可以作为观察固化状态的线索,但不足以单独证明整个胶层已经满足使用要求。
对于粘接件,还需要检查实际基材上的粘接表现;对于封边件,则要进一步关注胶路是否连续、界面是否存在缺陷,以及经过规定环境试验后能否保持所需的密封表现。
这些结果也受到表面清洁、基材状态与装配间隙的影响。即使胶层固化充分,如果粘接表面存在油污,仍可能出现界面脱粘。
因此,排查时应把两个问题分开:一是胶有没有获得合适的固化条件,二是固化后的胶与零件有没有形成符合要求的连接。
UV光固胶的应用优势,在于可以把固化安排到合适的装配节点。要把这种优势稳定用于生产,就需要让材料、光源与零件结构相互匹配。比起反复增加照射时间,先看清光能否到达整个胶层,通常更有助于找准问题。


