


在线留言
一台FDM 3D打印机里,打印头沿导向机构往复运动,平台或横梁通过Z轴机构逐层调整高度,供料轮则把耗材送入热端。这些动作都涉及机械配合,但润滑要求并不相同。对设备厂家来说,建立清楚的润滑分区,比给整机指定一款“通用润滑脂”更有价值。
本文讨论熔融沉积成型设备的运动机构,不将结论直接扩展到树脂或金属粉末3D打印设备。分区的依据是零件怎样接触、怎样运动,以及润滑材料可能迁移到哪里。
采用光轴与直线轴承、或滚动直线导轨的机构,需要在各自规定的润滑位置维持合适的润滑状态。打印过程中频繁启停和换向,厂家既要关注磨损,也要关注低速运行及换向时的阻力变化。
手动推动时感觉顺滑,只能说明当时的装配状态。实际运动还受到速度、加速度、载荷和温度影响。润滑脂造成的黏性阻力如果过大,会增加驱动负担;润滑不足,则可能出现摩擦增大和磨损。两者都需要放回真实运动条件下比较。
开发阶段可在相同预紧、装配和运动程序下,比较候选材料的起动表现、运行电流、温升与长时间循环后的变化。电流是辅助观察量,应结合机械阻力和驱动设置分析,不能单凭它认定摩擦已经降低,更不能直接承诺打印精度提高。
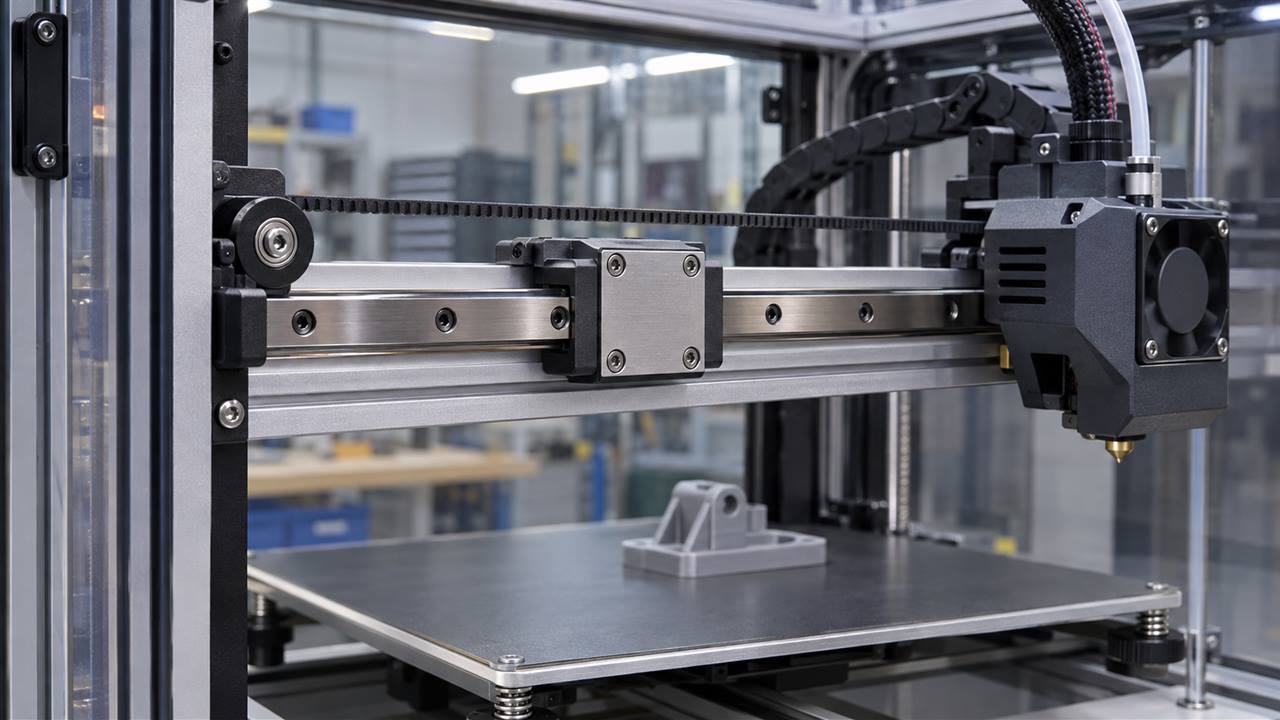
Z轴常见丝杆传动,但“有螺纹就要涂脂”并不成立。滚珠丝杆、金属滑动螺母与具有自润滑设计的聚合物螺母,其接触方式和维护要求存在差别。部分设备明确要求丝杆润滑,另一些结构则要求相关螺母与丝杆保持不加脂状态。
因此,厂家需要先确定传动副的材料、供脂方式和维护策略,再定义润滑要求。对允许用脂的结构,要确认油脂能够进入有效接触区,并在往复运行后保留必要的润滑状态;对设计为免补脂的结构,则应遵守部件要求,避免额外油脂改变原有摩擦条件或携带污染物。
若出现周期性卡顿,还应同步检查丝杆直线度、安装同轴度和导向约束。补脂后短时变顺,并不足以排除装配问题。
夹持耗材的齿面依靠接触与咬合传递送料力,通常需要保持清洁,不能把润滑脂涂到耗材路径上。若挤出机包含需要润滑的封闭减速机构,其润滑任务也应与直接接触耗材的供料轮分开。
同步带齿面同样不能被当作常规涂脂区域。设备设计中,应明确可润滑部位与禁涂区域,尤其留意导轨端部、运动行程边缘和靠近平台的位置,防止挤出的余脂被运动零件带走。
油脂迁移一旦进入打印平台、耗材或成型表面,就不再只是机构润滑问题。用量、施加位置、运行后的余脂检查以及防护结构,需要共同纳入装配工艺。
EUBO优宝SES8/3润滑脂的应用范围包含机电领域的滑动表面、齿轮和轴承,并涉及金属与塑料等摩擦材料组合。对于3D打印机中允许用脂、且具有相应摩擦需求的部位,可以围绕这些特征与优宝开展候选材料评估;这不代表该型号已经通过某台3D打印机的整机验证。
评估时应提供导轨或传动副型号、接触材料、运行速度、负载和实际部位温度。喷嘴设定温度不能直接当作导轨工作温度;封闭腔体设备也应区分腔温与局部零件温度。材料相容性则需要落实到具体塑料、密封件及原有润滑材料。
量产工艺最终应落到一张清晰的润滑分区图:哪里允许用脂、用什么材料、如何控制用量、哪里必须保持清洁。通过具体型号资料和代表性运行试验确认后,研发的材料选择才能稳定转化为装配与维护要求。


