


在线留言
将两块板材的一端重叠,在中间涂胶并固化,是常见的搭接粘接方式。它能利用一定面积传递载荷,比简单把两个端面粘在一起更便于形成有用的连接结构。
但同样一片粘接区域,沿板材方向受拉,与从边缘向上掀开,承受的作用并不相同。双组份结构胶的应用,既涉及胶本身的性能,也涉及接头怎样把力传过去。理解这一点,才能有针对性地处理边缘开裂风险。
两块板沿相反方向拉动时,胶层需要阻止它们相互滑动,这与剪切受力有关。如果力使粘接边缘张开,则可能出现剥离或劈裂作用。剥离通常涉及可弯曲的被粘件,而较刚性零件被撬开时,常用劈裂描述。
边缘张开时,载荷更容易集中在局部区域。裂纹一旦沿界面或胶体扩展,新的边缘又继续承受作用。因此,接头设计通常希望减少撬开和剥离,使更多有效粘接面积参与传力。
这并不意味着搭接后受力就会自动均匀。普通单搭接结构中,两块板的受力中心线存在偏移,拉动时可能同时产生弯曲,在搭接端部形成使界面张开的作用。只看“这是剪切接头”,容易漏掉这部分影响。
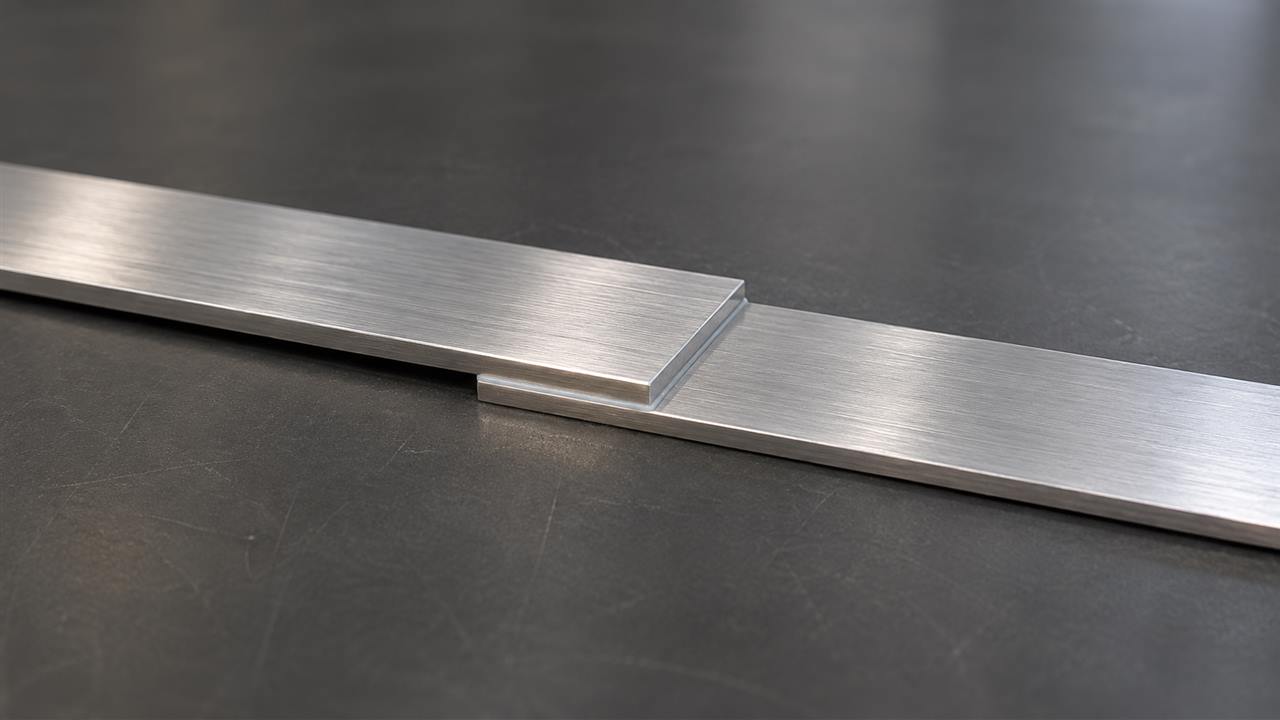
对于容易弯曲的薄板,可以检查是否需要局部加强、改变连接位置,或采用更接近对称的连接形式。双搭接等设计在合适条件下有助于减少偏心作用,但也会改变零件数量、装配空间和施工方式,需要与整体结构一起考虑。
增加粘接面积有时能够改善承载,但单纯延长搭接长度,不一定让强度按比例增加。端部应力集中、被粘件变形和表面状态仍会影响结果。设计比较应关注哪些区域真正承担载荷,而不是只比较涂了多大一片胶。
如果实际使用时存在撬动、冲击或反复变形,评价中也应包含这些作用。只做一个方向的静态拉伸,未必能代表装配件在使用中的受力情况。
胶层连接两侧表面,厚度会影响变形和应力传递。过小的局部间隙可能在压合后形成缺胶,较大的间隙则可能改变胶层的变形、固化和缺陷状况。合适厚度需要按具体产品与接头确定。
装配时,应让两侧表面在目标粘接区域形成有效接触,并以适合的定位方式保持间隙。过分夹紧,把胶大量挤到外面,并不能证明内部粘得更牢。外缘有挤出的胶,也不能单独证明整片搭接区没有空缺。
对批量生产,板材平整度、定位基准与夹具压力都会影响厚度。材料试样上表现合适的胶层,只有能够在实际装配中稳定实现,才具有生产意义。
EUBO优宝UR6200双组份结构胶由两组分混合后发生交联固化,产品应用信息包括塑料、金属、玻璃等材料粘接,并具有高触变的应用特点。它可以作为相应装配需求的候选,但具体基材、胶层和载荷仍要对应确认。
触变特性有助于理解材料施加后的流动与保持状态,却不能直接说明固化接头可以承受多大载荷。产品的剪切强度数据也来自特定试验条件,不能直接乘上实际粘接面积,就当作零件的允许载荷。
比较接头时,除了破坏载荷,还应观察失效位置:胶从基材表面脱开,可能涉及界面与表面处理;胶层内部破坏,则需要结合胶的固化状态和受力分析。被粘件先变形或破坏时,也要判断组件是否已超出使用要求,不能只凭一种破坏外观评价胶的优劣。
表面清洁、涂层附着及规定配比和混合,同样影响结果。接头设计不能代替这些工艺条件,但在工艺相同的情况下,合理的受力设计能帮助材料更有效地发挥作用。
对于电子设备外壳和支架等装配,可结合优宝的电子胶黏剂应用方案进一步梳理材料方向,再以实际零件确认结构、工艺与使用环境。由焊接或紧固件改为胶接时,也应重新评价载荷传递,不能只把原连接位置涂上胶就视为等效替代。
减少搭接接头的边缘开裂风险,重点在于让载荷以更合理的方式进入胶层,控制局部张开,并保持有效的粘接界面。双组份结构胶的材料性能与接头设计需要相互配合,才能把参数表上的能力转化为可用的连接。


